


CNC işleme, bir ham madde kullanarak karmaşık geometrilerin yüksek-doğruluk ve hassas parçalarını oluşturacak uç frezeler ve matkaplar olan kesici takımların kullanımına dayanmaktadır. Etkili CNC işlemeye sahip olmak, yüksek-kaliteli parçalar sağlamak ve israfı ortadan kaldırmak için parmak frezeler ve matkaplara yönelik farklı özellikleri, türleri ve uygulamaları anlamak gerekir. Parmak frezeler ve matkapların CNC işlemede farklı rolleri vardır, ancak aynı zamanda malzemeyi kaldırarak birlikte çalışırlar. Ayrıca kendilerine özgü özellikler sunarlar ve yalnızca belirli kesme biçimleri için kullanılırlar. Bir parmak freze genellikle oluk açma, profil oluşturma ve kontur oluşturma gibi birden fazla işlevi gerçekleştirirken, bir matkap, silindirik deliğin nihai amaç olduğu delikleri keserken malzemeyi çıkarır. Bir parmak freze ile matkabın nasıl farklı olduğunu bilmek ve farklı bir kesici takımın ne zaman kullanılacağını bilmek verimlilik, takım ömrü ve kalite açısından yardımcı olacaktır.
Bazı şirketlerin, çeşitli uygulamalara sahip parmak frezeler, matkaplar ve CNC makinelerinden oluşan eksiksiz bir seçimle, bu hedeflere ulaşmada makinistlere yapacakları bazı önemli katkıları vardır. Teknisyene tüm CNC proje sonuçlarında en iyi performansı sağlamak için aletlerin, ürünlerin ve ekipmanların her biri hassasiyet, dayanıklılık ve modern işleme uygulamalarıyla yapılmıştır.
Bu makale, parmak frezeler ile matkaplar arasındaki farkları, en iyi uygulamaları ve 2025'teki ilerlemelere ilişkin önemli öngörüleri inceleyecektir. Çok az şirket İster bir fabrikada profesyonel bir makinist, ister garajınızda hobi olarak çalışan bir makinist olun, bir makinist olarak sizi bir sonraki seviyeye taşıyacak gerekli araç ve kaynakları size sağlayacaktır.
CNC İşlemede Parmak Frezeleri Anlamak
Uç Değirmeni Nedir?

Parmak freze, endüstriyel metal işleme ve CNC işlemede, özellikle de metal işlemede kullanılan bir kesici takım türüdür.freze makineleri. Matkap uçları yalnızca eksenel yönde keserken. Parmak freze her yönde (eksenel ve yanal) kesebilir. Parmak frezenin hem ucunda hem de yanlarında çok kullanışlı kesici kenarlar bulunur; bu, metal, plastik ve ahşap da dahil olmak üzere birçok malzemede karmaşık şekiller, yuvalar, konturlar ve profiller oluşturmasına olanak tanır. Parmak frezeler, çeşitli işleme operasyonları için düz, yuvarlak uçlu-uçlu veya köşe-yarıçaplı dahil olmak üzere çeşitli şekil ve boyutlarda mevcuttur.
Parmak Freze Çeşitleri
Frezelerher biri kendi uygulamalarına göre tasarlanmış çok sayıda varyasyonda üretilir. Aşağıdakiler daha yaygın olan parmak freze türleridir:
Kare Uçlu Frezeler: Düz-alt kesimler, dikey duvarlar ve frezelemenin gerekli olduğu hemen hemen her şeyi oluşturmak için mükemmeldir. Bunlar genellikle genel- amaçlı frezeleme için kullanılan parmak freze türüdür ve yaygın olarak kullanılan ve popüler parmak frezelerden biridir. Çoğunlukla alüminyum ve çelik için kullanılırlar.
Küresel Uçlu Parmak Frezeler: yuvarlak uçlu (bilya-benzeri bölüm), bilyeli uçlu freze 3D şekillendirme için kullanılır ve sıklıkla kalıp yapmak ve pürüzsüz bir yüzey elde etmek için kullanılır.
Köşe-Yarıçaplı Parmak Frezeler: Dayanıklıdır, yuvarlak bir köşeye sahiptir ve yüksek-mukavemetli malzemelerde gerilimi ve aşınmayı azaltır.
Kaba İşleme Uçlu Frezeler: Üreticiye bağlı olarak, genellikle hızlı malzeme çıkarmaya yardımcı olması amaçlanan tırtıklı kanallara sahiptirler ve büyük hacimli işleme/çıkarma için kullanışlıdırlar.
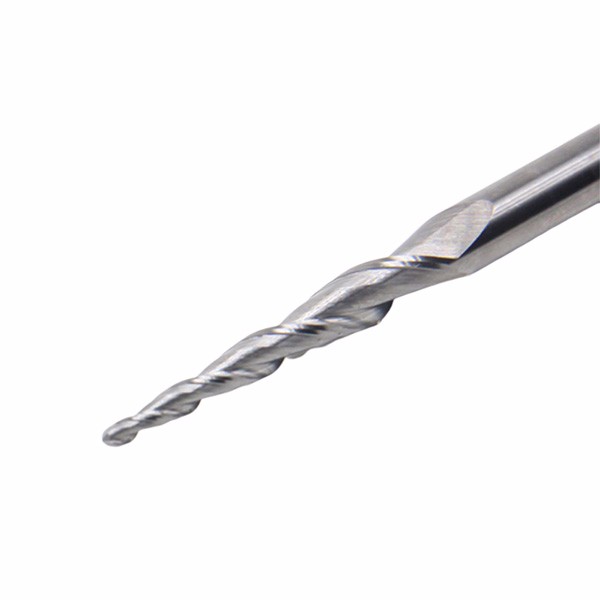
Konik Parmak Frezeler: Açılı yuvalar, kalıplar veya kalıplar oluşturmanız gerekiyorsa, konik parmak frezeler derin kesim yapıları için tasarlanmış dayanıklılığa sahiptir.
|
Tip |
Uygulamalar |
Malzemeler |
Flüt Sayısı |
Faydalar |
|
Kare Uç |
Düz-alt kesimler, dikey duvarlar |
Çelik, alüminyum |
2–4 |
Çok yönlü, hassas kenarlar |
|
Küresel burun |
3D şekillendirme, kalıp yapımı |
Plastikler, yumuşak metaller |
2–4 |
Pürüzsüz kıvrımlar, ince yüzeyler |
|
Köşe-Yarıçapı |
Yüksek-mukavemetli malzeme frezeleme |
Paslanmaz çelik, titanyum |
4–6 |
Dayanıklıdır, köşe stresini azaltır |
|
Kaba işleme |
Hızlı malzeme kaldırma |
Alüminyum, çelik |
3–5 |
Hızlı talaş kaldırma, azaltılmış ısı |
|
Konik |
Açılı yuvalar, kalıplar |
Sertleştirilmiş çelik |
2–4 |
Derin, açılı kesimler için güçlü |
Yüksek-performanslı CNC frezeleriyle uyumlu çalışacak şekilde tasarlanmış, hem karbür hem de kaplamalı çok çeşitli parmak frezelere sahip olun.
Son Malzemeler ve Kaplamalar
MillsEnd frezeleri genellikle yüksek-hız çeliğinden (HSS), karbürden ve kobalttan yapılır. Karbür en sert malzemedir ve titanyum gibi sert malzemelerin işlenmesinde daha yüksek ısı direncine sahiptir, bu nedenle kullanılır. HSS en ucuzudur ve daha yumuşak malzemelerde işe yarar. Kobalt hem fiyat hem de dayanıklılık açısından iyi bir kombinasyondur. Parmak freze verimliliğinin yalnızca yaklaşık %25'i kesici takımla ve uygulama için en iyi kaplamayla ilgilidir.
Parmak freze verimliliğinin diğer %75'i hız, diş başına ilerleme, kesme derinliğine karşı takım çapı, talaş yükleri ve optimize edilmiş kesme profilleri dahil olmak üzere kesme parametreleriyle ilgilidir. Parmak frezelere yönelik kaplamalar titanyum nitrür (TiN), titanyum alüminyum nitrür (TiAlN) ve alüminyum titanyum nitrürdür (AlTiN).
Kaplamalar, kesici takım ile hacimli gereksinim arasındaki sürtünmeyi azaltır ve kaplama aynı zamanda kesici takımdaki ısıyı da azaltır. Örneğin, TiAlN mükemmel yüksek-sıcaklık koşulunda işleme (paslanmaz) sağlar ve alüminyum için TiN önerilir.
Önerilen takım malzemesi ve kaplamanın seçimi öncelikle iş parçasının malzemesine, kullanılan kesme hızına ve kesici takımın kullanım ömrünün uzunluğuna bağlıdır.
Parmak frezelerin malzemeleri ve kaplamaları hakkında daha fazla bilgi sahibi olmanız, makinist veya amatörlere, kendilerine özel olarak önerilen parmak frezeyi almaları konusunda rehberlik edecek teknik özellikleri sağlayacaktır. CNC işlemede matkaplar arasındaki ilişkiyi anlamadan ne kadar işin tamamlanabileceğini bilemezsiniz.
Matkap Ucu Nedir?

Matkap, eksenel kesme yoluyla silindirik delikler oluşturmak için CNC işlemede kullanılan özel bir kesici alettir. Yanal olarak kesebilen parmak frezelerden farklı olarak matkaplar, açık veya kör bir delik oluşturmak için malzemeye nüfuz edecek şekilde tasarlanmıştır (yani, yanal olarak kesilmez, aksi takdirde parmak frezeler olur). Matkap bazı temel özelliklerden oluşur: çoğu delme uygulaması için genellikle 118 derece ve daha sert malzeme için 135 derece olan bir uç açısı; talaşların tahliyesi için sarmal kanallar; ve makinist veya operatörün matkabı makineye sabitleyeceği bir sap. Matkaplar çoğu zaman montajlardaki en önemli araçtır ve cıvata modelleri için deliklerin konumunu belirlemek için kullanılır. Matkapların sağlam, tutarlı ve doğru olmaları gerekir; dolayısıyla hem basit hem de karmaşık CNC projeleri için kritik öneme sahip olacaklardır.
Matkap Ucu Çeşitleri
Burgulu Matkaplar: Bunlar metallerde, plastiklerde ve ahşapta genel delik açmaya yönelik standart matkaplardır.
Merkez Matkapları: Merkez matkapları diğerleri için küçük pilotlar oluştururmatkap uçlarıtakip etmek ve diğer matkabın doğru şekilde delinmesini sağlamak.

Tespit Tatbikatları: Tespit tatbikatları, tatbikat yürüyüşünü önlemek için başlangıç noktaları oluşturur.
Raybalar: Raybalar, dar toleranslarla bitirilmesi gereken ve daha pürüzsüz bir yüzey oluşturan delik açmak içindir.
İtici Matkaplar: İtici matkaplar, derin delikler açıldıktan sonra talaşları verimli bir şekilde gideren tasarlanmış bir matkaptır.
|
Tip |
Uygulamalar |
Malzemeler |
Nokta Açısı |
Faydalar |
|
Büküm Matkap |
Genel-delik-açma |
Çelik, alüminyum, ahşap |
118 derece –135 derece |
Çok yönlü, yaygın olarak mevcut |
|
Merkezi Matkap |
Pilot delikler, merkezleme |
Tüm metaller |
60 derece –90 derece |
Yüksek hassasiyet matkabın yürümesini önler |
|
Tespit Matkap |
Delik başlangıç noktaları |
Sert metaller |
90 derece –120 derece |
Doğru konumlandırma |
|
Rayba |
Delik bitirme, sıkı toleranslar |
Çelik, alaşımlar |
N/A |
Pürüzsüz, hassas delik yüzeyleri |
|
İtici Matkap |
Derin delik delme |
Sertleştirilmiş malzemeler |
135 derece |
Verimli talaş tahliyesi, derin erişim |
Yüksek-performanslı karbür matkaplar da dahil olmak üzere geniş bir matkap ucu yelpazesine sahipler ve hassas delik açma-için CNC teknolojisini kullanan delme makinelerinin yanı sıra matkapları dasondaj makinesi.
Matkap Geometrisi ve Performansı

Matkap performansı büyük ölçüde geometriye ve matkap ucu tasarımına bağlıdır. Geometriyi etkileyen faktörlerden bazıları nokta açısı, oluk şekli ve helis açısıdır. En yaygın matkap ucu açıları daha yumuşak malzemeler için 118 derece ve daha sert alaşımlar için 135 derecedir. Kanal tasarımı matkap talaşının tahliyesini etkiler. Matkap uçlarındaki kanal tasarımı genellikle iki türe ayrılır: Düşük-helis ve yüksek-helis. Yüksek sarmal kanallar alüminyum gibi yumuşak malzemeleri kesmek için kullanışlıdır, düşük-helis kanallar ise daha sert malzemeler için iyi bir güç sunar. Kanal tasarımına ek olarak helis açısı da potansiyel takım ömrünü ve kesme verimliliğini etkileyecektir. Düşük-sarmal bitler, delinmesi daha zor olan malzemeler için çok kullanışlıdır.
Yüksek helisli uçlar, önemli ölçüde talaş akışı gerektiren daha az sert malzemeler için kullanılır. Matkap tipi ayrıca deliğin derinliğine ve malzemeye de bağlı olabilir. Daha derin delikler için, genellikle farklı talaş tahliyesi gerektiren ejektörlü matkaplar gibi özel uçlu-matkap tasarımlarına ihtiyacınız olacaktır. Sığ delikler için standart bükümlü matkap uçları uygun olabilir. Delik derinliği ve malzeme türüne göre{{5}delme seçeneklerini değerlendirirken, bazı şirketler matkap seçimi konusunda karar vermenize yardımcı olacak işlevsellik sağlar.
Parmak Freze vs Matkap Ucu: Fark nedir ve pratikte nasıl çalışırlar?

Fonksiyonel Farklılıklar
Parmak frezeler ve matkaplar farklı işleme amaçlarına hizmet eder. Parmak freze, yanal kesme, radyal dalma, kanal açma ve profil oluşturma işlevleri için çok-işlevli yeteneklere sahiptir ve karmaşık geometriler elde edebilir. Buna karşılık, matkaplar silindirik delikler oluşturmak için yalnızca eksenel kesme yönünde işlevseldir. Matkaplar hassas aletlerdir ancak işleme/fonksiyonel aralıkları sınırlıdır.
|
Özellik |
Freze |
Matkap Ucu |
En İyi Kullanım Durumu |
|
Kesme Yönü |
Yanal ve eksenel |
Yalnızca eksenel |
Parmak freze: konturlar; Matkap: delikler |
|
Uygulamalar |
Kanal açma, profil işleme, cep açma |
Delik-açma |
Parmak freze: 3 boyutlu şekiller; Matkap: cıvatalar |
|
Çok yönlülük |
Yüksek |
Düşük |
Parmak freze: çoklu-görev; Matkap: spesifik |
|
Takım Geometrisi |
Oluklar, yanlarda/uçta kesici kenarlar |
Uç açısı, talaş kaldırma için kanallar |
Parmak freze: karmaşık; Matkap: basit |
Uygulama Senaryoları
Parmak frezeler için cep açma, kontur açma, kanal açma ve kalıp veya kavisli yüzeyler yapmak gibi 3 boyutlu işleme dahil olmak üzere birçok uygulama vardır. Matkaplar, açık delikler (cıvatalar için) veya kör delikler (dübeller için) hassas delik açmak istediğiniz durumlarda daha uygulanabilir. Matkaplar, parmak frezelerden farklı bir amaca hizmet eder, ancak matkap/uç frezeler gibi hibrit aletler, hem operasyonel delme hem de frezeleme gerektiren işler için her ikisinin özelliklerini birleştirir.
Takım Seçimi
Nerede kesileceğini belirledikten sonra, bir takım seçmenin bir sonraki kısmı malzemeyi (alüminyum veya titanyum), derinliği, doğruluğu ve parçanın yüzeyini dikkate almaktır. Takım özelliklerini tanımlarken, iş mili gücü veya hızıyla tanımlanan makinenin kapasitesini de dikkate almak isteyeceksiniz. İlk seferde doğru takımı bulmak ve proje ayarlarına göre amaçlanan optimum performansı sağlamak için kullanılan, hem atölye içinde hem de mağaza dışında belirli CNC projeleri için tipik takım spesifikasyonlarının çevrimiçi bir kataloğunu sunar.
Parmak Freze ve Matkap Uçlarının Kullanımına İlişkin En İyi Uygulamalar
Takım Seçimi ve Kurulumu
Geometriyi hesaba katın (alüminyum için yüksek-helisli parmak frezelere karşılık çelik için düşük-helisli matkaplar). Ancak pens, ayna veya hassas takım tutucu kullanmıyorsanız, takımların iş miline entegrasyonunu doğal makine kabuklarının ötesine itmeyin. Makine titreşimini azaltmak için aşırı-sıkma dürtüsüne karşı koyun. Aletinizin verimliliğini ve uzun ömürlülüğünü sağlamak için üreticinin iş mili hızı ve ilerleme hızına ilişkin tavsiyelerine uyulmalıdır.
Takım performansını optimize etmek için, eğer kas hafızası izin veriyorsa, titanyum veya paslanmaz çeliği işlerken yüksek-basınçlı kesme sıvısını göz önünde bulundurun; öncelikle çalışma ısısını ve takım ömrünü azaltmak amacıyla. Bir tür açık deliğe örnek olarak hâlâ uygun bir kanal tasarımını kullanmak istiyoruz. Matkap ucu ve parmak freze için birden fazla kanal tasarımına ve ayrıca derin delikler için farklı türde gaga delmeye ihtiyacınız olabilir. Talaş kaldırma konusunda uygun sürdürülebilirliğe sahip olduğumuzdan emin olmak istiyoruz. Takımın sapmasını önlemek için önerilen kesme derinliğine ve ilerleme hızına uymayı unutmayın.
|
Malzeme |
Araç Türü |
Mil Hızı (RPM) |
İlerleme Hızı (IPM) |
|
Alüminyum |
Freze |
10,000–15,000 |
50–100 |
|
Çelik |
Freze |
2,000–5,000 |
10–30 |
|
Alüminyum |
Matkap Ucu |
8,000–12,000 |
20–50 |
|
Çelik |
Matkap Ucu |
1,500–3,000 |
5–15 |
Aletlerin Bakımı ve Ömrü
Hasarı önlemek için takımları ve takım sistemlerini koruyucu kutularda uygun şekilde saklayın. Takımları aşınma açısından incelediğinizden ve hatta kenarlarda çentiklenme olup olmadığını kontrol ettiğinizden emin olun; bazen mümkün olan en etkili hareket, takımı-yeniden keskinleştirmektir; bu aynı zamanda para tasarrufu da sağlayabilir.
CNC Makinecileri için ipuçları
Kesim sırasında çok fazla derinlik veya hız kullanarak aletleri kırmayın.
Takımları daima belirtilen malzemelere göre seçin: daha sert metaller için karbür ve daha yumuşak metaller için HSS.
İş parçasının, aletin ve fener milinin deformasyonunu veya titreşimini en aza indirmek için iş parçanızı kelepçelediğinizden emin olun.
Otomatik takım değiştiriciler, birden fazla takım işi için takımları manuel olarak değiştirme süresini ortadan kaldırır.
Üreticilerin ve makinistlerin entegre bir iş akışı için uygulamalarını şekillendirebilecekleri yazılım seçenekleri mevcuttur.
GreatCNC Doğru Parmak Frezeleri ve Matkap Uçlarını Seçmenize Nasıl Yardımcı Olur?
GreatCNC'de malzemenize, makine tipinize, çizim toleransınıza ve üretim hedeflerinize dayalı olarak size{0}pratik, mühendislik düzeyinde rehberlik sunarak takım seçimini kolaylaştırıyoruz. Yalnızca üç ayrıntıyı paylaşabilirsiniz: malzeme sertliği, delik derinliği ve gerekli özellikler-ve ekibimiz ihtiyacınız olan parmak frezeleri veya matkap uçlarını tam olarak önerecektir. İster alüminyum braketleri, ister 40HRC kalıp çeliğini, ister yüksek-hacimli paslanmaz-çeliği işliyor olun, takım ömrünü, yüzey kalitesini ve maliyeti dengelemenize yardımcı oluruz. Hazır stok, karışık-toplu gönderim ve yüksek-performanslı karbür takımlarla GreatCNC, her türlü CNC işi için size hızlı, güvenilir ve{10}}uygun maliyetli bir çözüm sunar.
Çözüm
CNC işlemede parmak frezeler ve matkaplar eşit derecede önemlidir. Her ikisinin de kendine has özellikleri var; parmak frezeler frezeleme ve daha çok yönlü frezeleme amaçları için kullanılabilirken, matkaplar yalnızca delik açabilir. Amaçlanan amaç için doğru takımı seçmek, performansı optimize etmek ve 2025'te yapay zeka takım yolları ve yeni kaplamalar gibi yenilikleri benimsemek, operatöre başarı için en iyi fırsatı verecektir. Bazı şirketlerin araçları vardır,CNC makinelerive akıllı çalışmak isteyen her makinist için bakım ekipmanı. Yüksek standartları korurken CNC projelerinizi geliştirmek için sağlanan kataloğa bakmaktan çekinmeyin.
SSS
01. CNC işlemede delik açmak için parmak freze kullanabilir miyim?
02. Frezeleme işlemlerinde matkap ucu kullanılabilir mi?
03. Hangi takım daha iyi yüzey kalitesi sağlar; parmak freze mi yoksa matkap ucu mu?
04. Düz-tabanlı delikler için hangisi daha iyidir, parmak freze mi yoksa matkap ucu mu?
05. CNC işiniz için parmak freze ile matkap ucu arasında nasıl seçim yapabilirim?